您的位置:首页 > 产品中心 > 食品饮料行业水处理设备 > 饮料行业用纯净水设备
设备型号
YB--20T产水量
20T/H适用范围
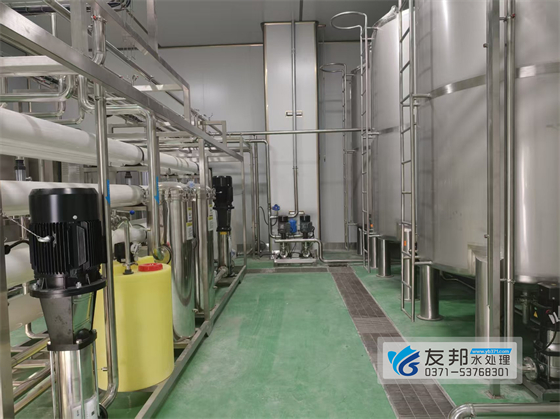
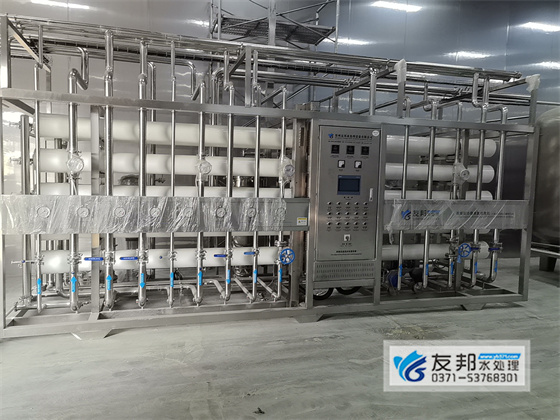
饮用纯净水、天然水、饮料、食品等1. 石英砂过滤器:去除泥沙、铁锈、悬浮物、胶体,降低进水浊度,保护后端膜元件
2. 活性炭过滤器:吸附余氯、有机物、异色异味,消除余氯对 RO 膜氧化损伤
3. 加药系统:降低水硬度,防止反渗透膜结垢
4. 保安过滤器(5μm):截留前端漏出细小颗粒,作为 RO 膜最后一道屏障
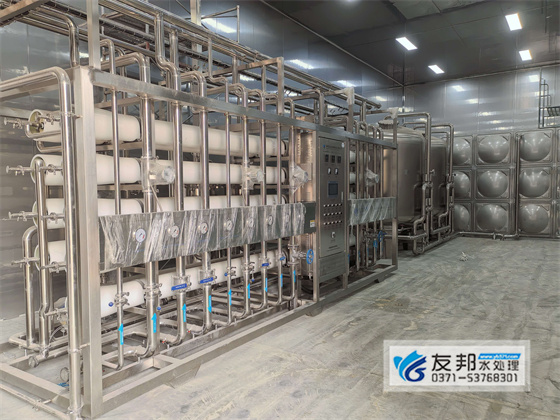
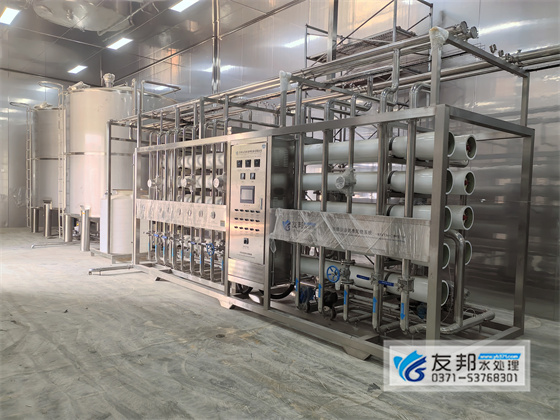
5. 反渗透 RO 主机(核心):高压驱动,RO 膜截留可溶性盐、重金属、细菌、微生物
6. 配套 PLC 全自动控制系统,具备自动冲洗、高低压保护、水质在线监测、故障报警功能,可 24h 连续运行
1. 预处理系统:配套石英砂过滤器、活性炭过滤器及精密过滤器,作为一级反渗透系统的前置保障,主要负责去除原水中的泥沙、悬浮物、胶体等大颗粒杂质,同时吸附水中余氯、异味、有机物等有害物质,避免杂质堵塞反渗透膜,延长膜元件使用寿命,确保后续净化环节稳定高效运行,为一级反渗透系统提供合格进水。
2. 一级反渗透系统(30吨/级):核心采用进口反渗透膜元件,设计处理量为30吨/小时,是整个水处理系统的核心预处理环节。该系统通过高压渗透原理,高效截留原水中95%-99%的溶解性盐类、重金属离子、微生物及残余有机物,将原水初步净化为符合初级生产用水标准的产水,同时为二级深度净化减负,提升整体处理效率。
3. 二级反渗透系统(15吨/级):处理量为15吨/小时,与一级系统串联衔接,采用更高精度的反渗透膜,对一级产水进行二次脱盐、深度净化。重点截留一级产水中残余的微量离子、小分子杂质及微量污染物,进一步提升产水纯度,确保最终产水完全满足饮品生产全流程需求,适配原料清洗、配方用水等核心环节。
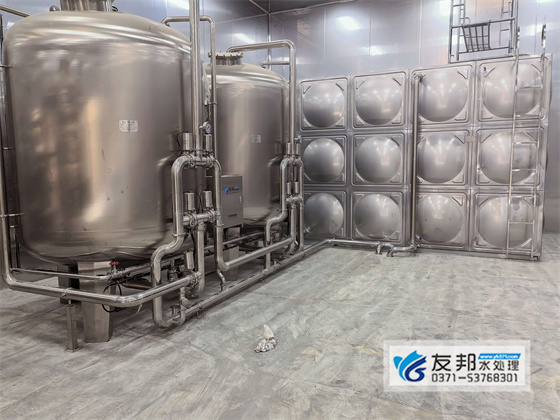
4. 辅助系统:配备原水箱、中间水箱、纯水箱,分别用于原水缓存、一级产水暂存、最终达标产水储存,避免水质波动;配套原水泵、增压泵,为各环节供水提供稳定压力;搭载PLC触摸屏控制系统,实现设备运行全流程智能化管控,同时配备消毒装置,确保产水卫生达标。


 豫公网安备 41018202000750号