您的位置:首页 > 产品中心 > 食品饮料行业水处理设备 > 饮料行业用纯净水设备
设备型号
YB--25T产水量
25T/H适用范围
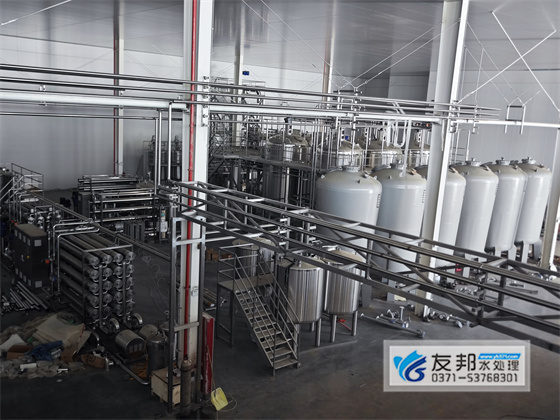
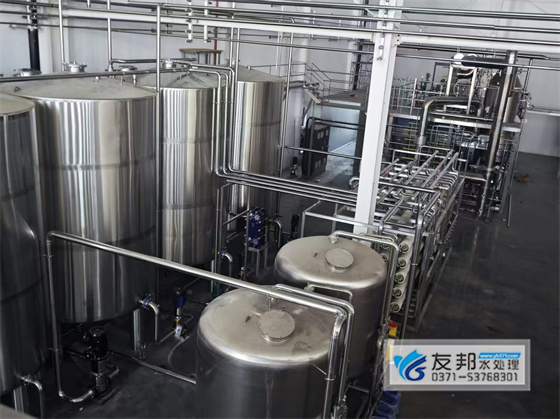
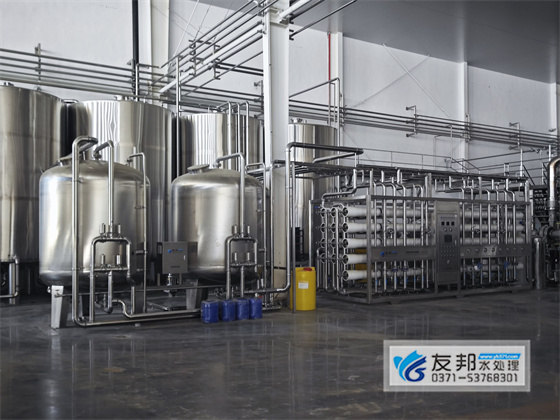
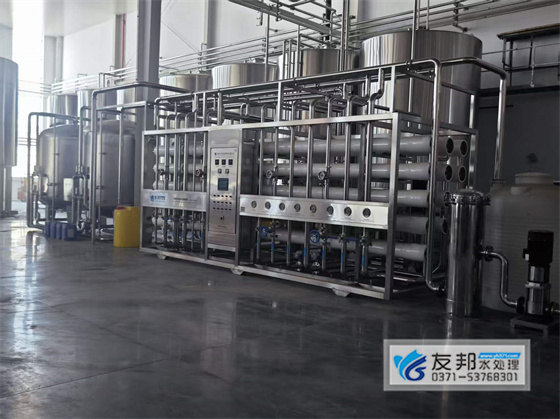
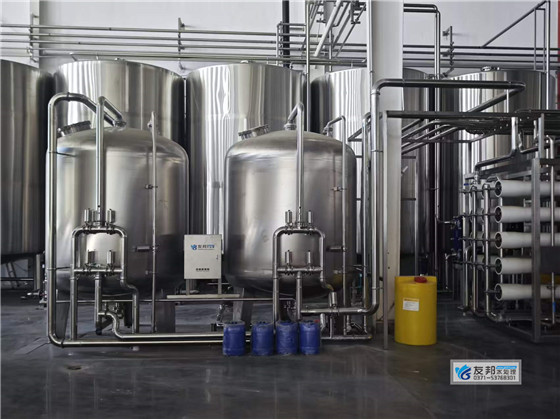
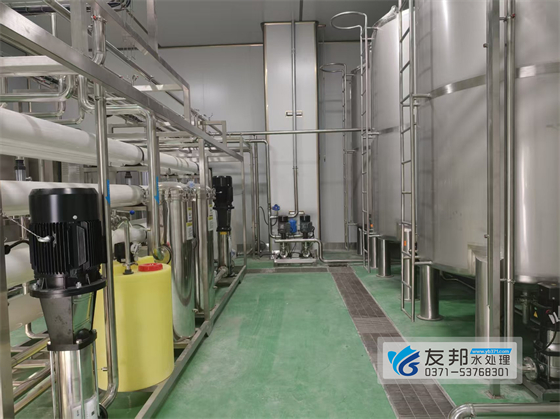
饮用纯净水、天然水、饮料、食品等原水箱→原水泵→多介质过滤器→活性炭过滤器→阻垢剂加药系统→精密保安过滤器→一级高压泵→一级反渗透(产水 50t/h)→中间水箱→二级高压泵→二级反渗透(产水 25t/h)→成品纯水箱→车间用水点
1. 预处理系统:配套石英砂过滤器、活性炭过滤器及精密过滤器,作为一级反渗透系统的前置保障,主要负责去除原水中的泥沙、悬浮物、胶体等大颗粒杂质,同时吸附水中余氯、异味、有机物等有害物质,避免杂质堵塞反渗透膜,延长膜元件使用寿命,确保后续净化环节稳定高效运行,为一级反渗透系统提供合格进水。
2. 一级反渗透系统(50吨/级):核心采用进口反渗透膜元件,设计处理量为50吨/小时,是整个水处理系统的核心预处理环节。该系统通过高压渗透原理,高效截留原水中95%-99%的溶解性盐类、重金属离子、微生物及残余有机物,将原水初步净化为符合初级生产用水标准的产水,同时为二级深度净化减负,提升整体处理效率。
3. 二级反渗透系统(25吨/级):处理量为25吨/小时,与一级系统串联衔接,采用更高精度的反渗透膜,对一级产水进行二次脱盐、深度净化。重点截留一级产水中残余的微量离子、小分子杂质及微量污染物,进一步提升产水纯度,确保最终产水完全满足饮品生产全流程需求,适配原料清洗、配方用水等核心环节。
4. 辅助系统:配备原水箱、中间水箱、纯水箱,分别用于原水缓存、一级产水暂存、最终达标产水储存,避免水质波动;配套原水泵、增压泵,为各环节供水提供稳定压力;搭载PLC触摸屏控制系统,实现设备运行全流程智能化管控,同时配备消毒装置,确保产水卫生达标。
1. 水质保障:双级深度净化,有效降低水中离子、微生物,稳定明胶成品品质,提升产品合格率,满足食品、药用明胶产品合规生产要求;
2. 连续供水:系统支持 24 小时不间断运行,保障生产线连续化生产,消除原有水质波动带来的停产风险;
3. 节水节能:二级浓水回收利用,提升水回收率,减少废水排放,降低吨水运行成本,助力企业绿色生产;
4. 智能运维:全自动控制系统,故障自动保护报警,延长反渗透膜使用寿命,减少后期维护工作量。

 豫公网安备 41018202000750号